

新闻中心
主营风冷、液冷散热器研发、设计、制造、销售及售后服务。应用于电子电器、AI服务器、计算机GPU、CPU、主板;储能、轨道交通、航天航空等领域。
铲齿散热器是一种通过金属切削工艺(Skiving)制造的散热器,其特点是鳍片薄、密度高、散热效率优异,广泛应用于高功率电子设备(如CPU、GPU、电源模块、LED照明等)。
1.铲齿散热器的核心优势
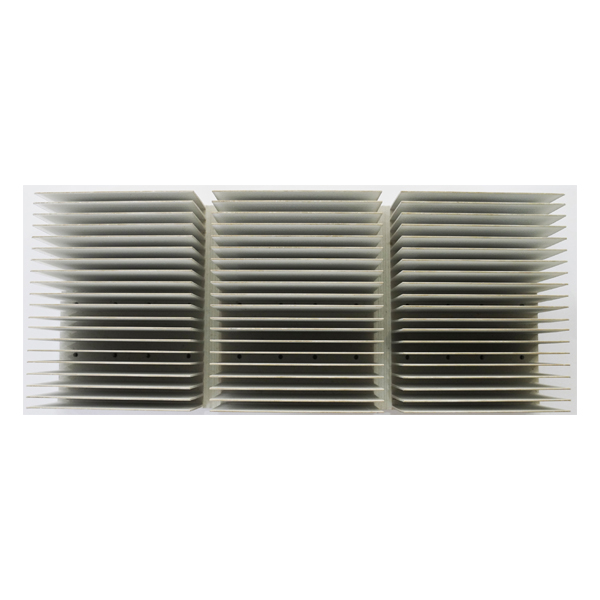
高鳍片密度:可做到0.1~0.3mm超薄鳍片,大幅增加散热面积。
一体成型:基板与鳍片无接触热阻,导热效率高于焊接或穿Fin工艺。
灵活设计:可定制不同高度、间距、形状,适应不同风道需求。
轻量化:相比铸造散热片,铲齿工艺能减少材料浪费,降低重量。
2. 铲齿散热器的制造原理
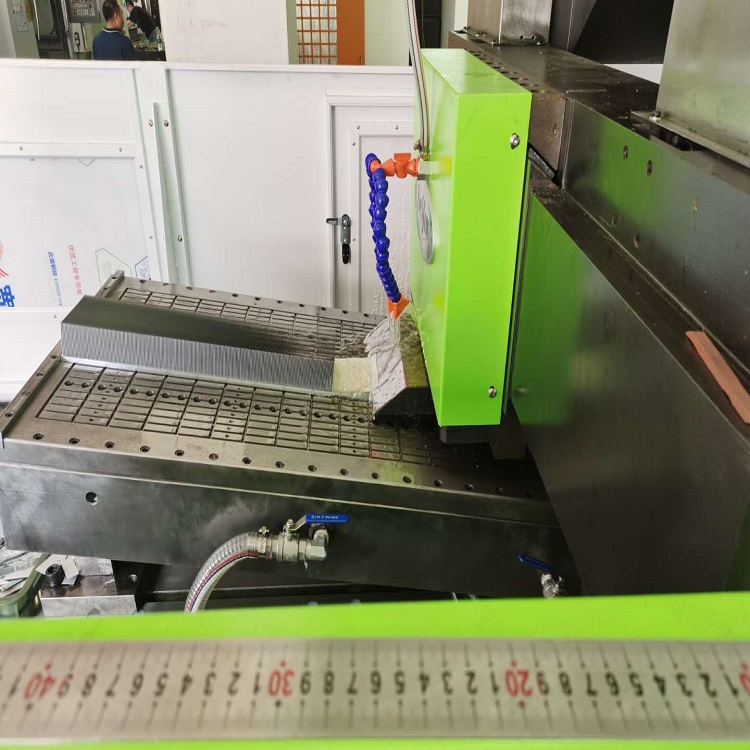
核心工艺:采用精密铲削(Skiving)技术,直接从金属块(铜或铝)上“铲”出一排排薄鳍片,形成高密度散热结构。
一体成型:基板和鳍片是同一块材料切削而成,无接触热阻,导热效率极高。
制造过程示例:
选材:铜或铝金属块。
固定 & 进刀:金属块被固定,高速刀具以特定角度切削。
铲削成型:刀具逐层削出鳍片,形成密集散热齿。
后处理:抛光、镀镍(防氧化)、切割成最终形状。
2.铲齿vs.其他散热片工艺对比
|
工艺类型 |
铲齿(Skived) |
挤压(Extruded) |
焊接(Bonded) |
压铸(DieCast) |
|
鳍片厚度 |
0.1~0.3mm(超薄) |
≥1mm(较厚) |
0.2~0.5mm |
≥0.5mm |
|
散热效率 |
⭐⭐⭐⭐⭐(最高) |
⭐⭐ |
⭐⭐⭐ |
⭐⭐ |
|
成本 |
中高(铜较贵) |
低 |
高(需焊接) |
中 |
|
适用场景 |
高功率芯片、服务器 |
低功耗、低成本 |
特殊形状需求 |
大批量生产 |
3.如何选择优质铲齿散热片?
(1)材料选择
|
材料 |
导热系数(W/m·K) |
适用场景 |
缺点 |
|
纯铜(C1100)
|
390~400 |
超高功率(如GPU、服务器) |
贵、重、需镀镍防氧化 |
|
铝合金(6063) |
200~220 |
一般电子设备(如LED、电源) |
导热稍差 |
|
铝铜复合 |
250~300 |
平衡成本与性能 |
工艺复杂 |
(2)工艺质量
鳍片均匀度:检查是否有毛刺、变形(影响风阻)。
基板平整度:需高精度加工,确保与芯片紧密接触(建议表面粗糙度≤1.6μm)。
镀层处理(铜材质):镀镍防氧化,延长寿命。
(3)散热性能参数
热阻(℃/W):越低越好(如0.1~0.3℃/W优于0.5℃/W)。
风阻(Pa):影响风扇选型,高密度鳍片需配合高风压风扇。
(4)应用适配性
风冷:可做高密度鳍片(1~2mm间距)。
自然散热:鳍片间距需更大(≥3mm)。
安装方式:螺丝固定、卡扣、导热胶粘贴等。
4.典型应用场景
高性能计算:服务器CPU、GPU散热
电源模块:IGBT、MOSFET散热
LED照明:高功率LED散热
汽车电子:车载充电器、逆变器
总结
铲齿散热器是高散热需求场景的最佳选择,尤其是铜铲齿散热片,适合服务器、显卡等发热大的设备。若预算有限,铝铲齿也是不错的替代方案。选购时需关注材料、工艺、热阻、风阻等关键参数,确保散热效率最大化。
水冷散热片的大小直接影响散热效果吗?答案是肯定的!散热片(冷排)作为水冷系统的核心散热部件,其尺寸直接决定了散热面积和热交换效率。本文将用最精简的方式,揭示尺寸选择的3个关键真相。 一、散热面积决定性能上…
在5g与物联网技术快速发展的今天,通讯网络设备正面临着前所未有的散热挑战。高密度部署的设备、持续增长的运算需求以及严苛的运行环境,都对散热系统提出了更高要求。如何构建高效可靠的散热解决方案,已成为通讯行业…
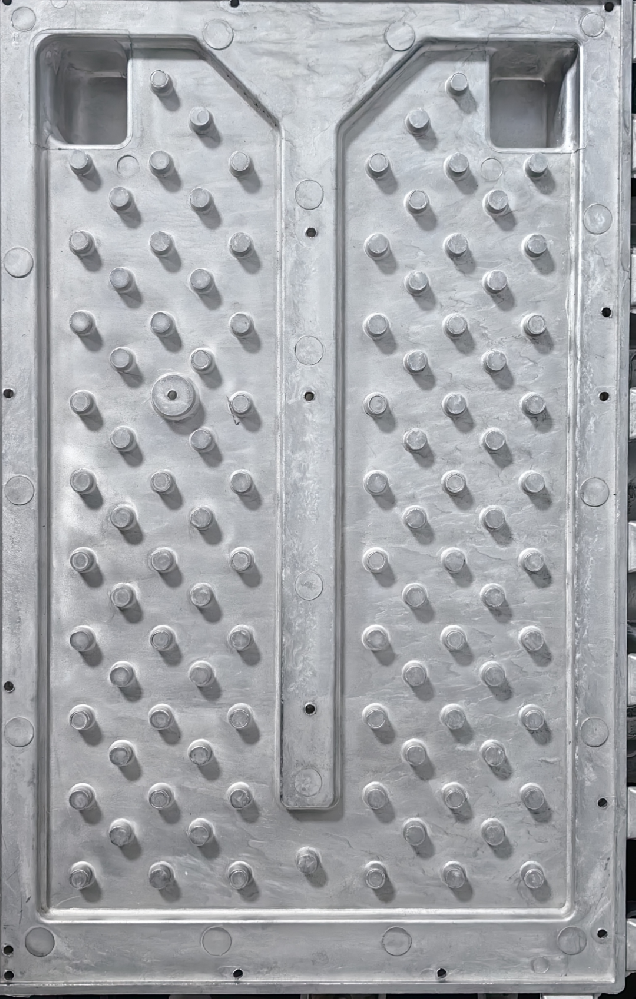
在工业领域,设备持续高负荷运转产生的热量若无法及时消散,将直接影响生产效率和设备寿命。工业水冷散热器凭借其卓越的散热性能和稳定性,成为激光切割机、数据中心、电力电子等场景的首选解决方案。其核心效能取决于…
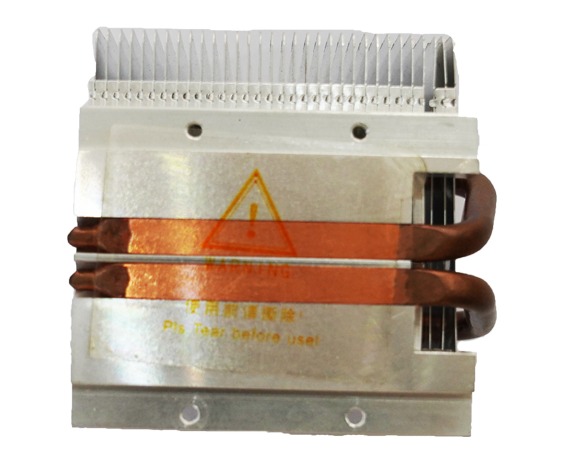
电子设备中的热管散热器是一种高效的热管理解决方案,广泛应用于cpu、gpu、笔记本电脑、led照明、航空航天设备等领域。其核心原理是利用相变传热(液体蒸发与冷凝循环)快速将热量从热源传递到散热区域。以下是关于热…
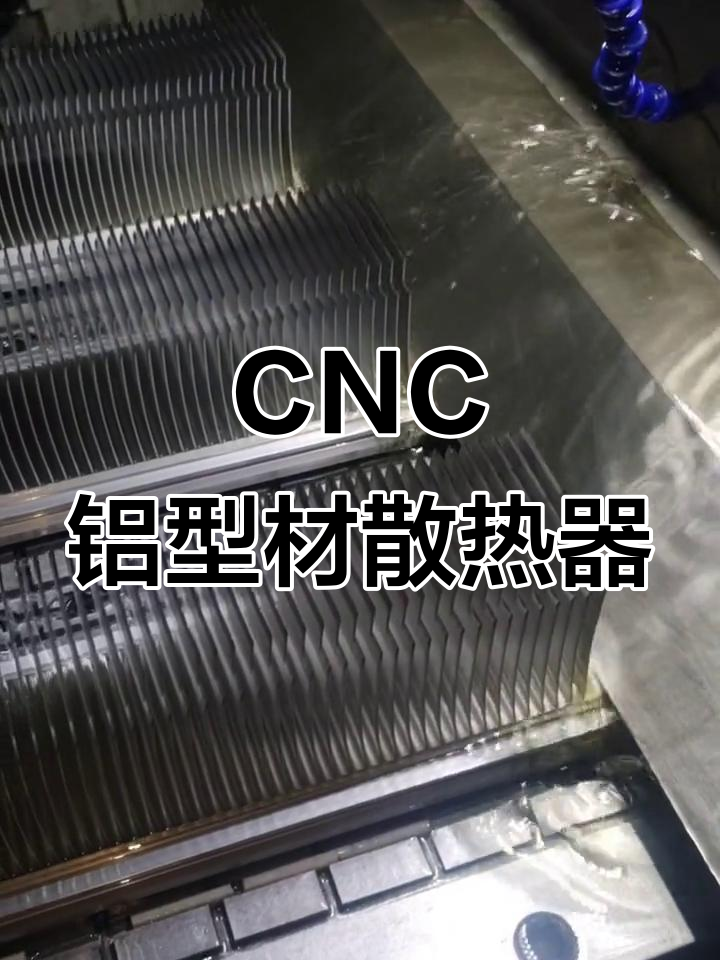
型材散热器加工的核心工艺流程 型材散热器作为电子设备散热的关键部件,其加工质量直接影响散热性能和使用寿命。专业散热器制造商通常采用以下标准化加工流程:首先进行原材料选型,高品质铝合金是首选材料,因其优异…
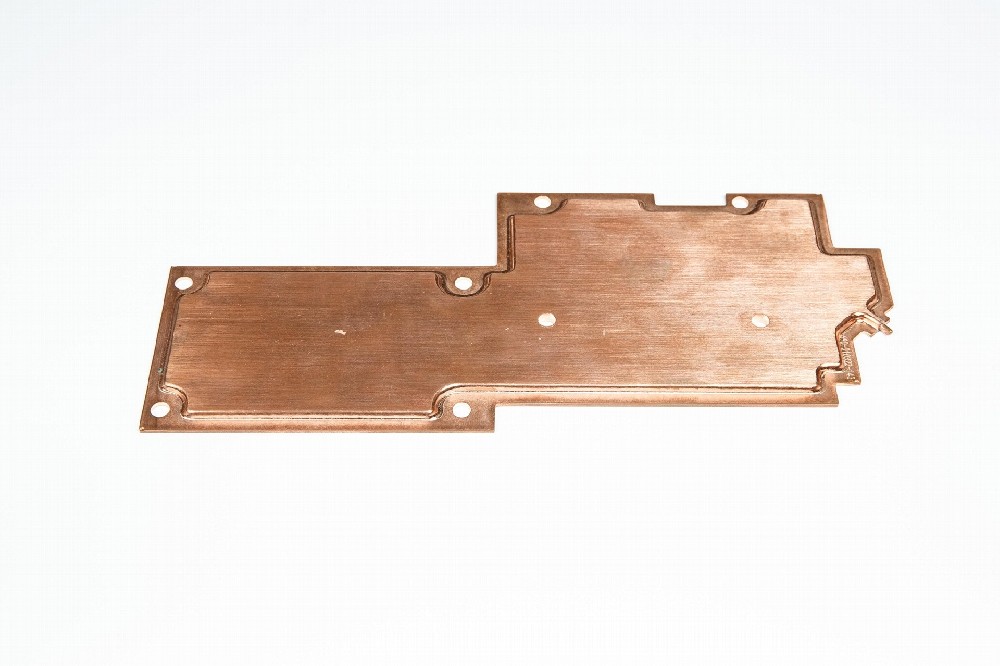
均热板(vaporchamber,vc)是一种高效的二维相变散热技术,可以看作是扁平化的热管,但散热能力更强,常用于高性能cpu、gpu、5g基站、高端笔记本等对散热要求极高的场景。1.工作原理均热板的工作原理基于气液相变原理…
医疗设备散热的特殊要求 医疗设备散热解决方案直接关系到患者安全和诊疗质量。不同于普通电子设备,医疗仪器对温度控制有着近乎苛刻的要求:一方面需要确保关键部件在最佳温度范围内稳定运行,另一方面必须杜绝因散热…
铲齿散热器是一种通过金属切削工艺(skiving)制造的散热器,其特点是鳍片薄、密度高、散热效率优异,广泛应用于高功率电子设备(如cpu、gpu、电源模块、led照明等)。 1.铲齿散热器的核心优势高鳍片密度:可做到0.1~…
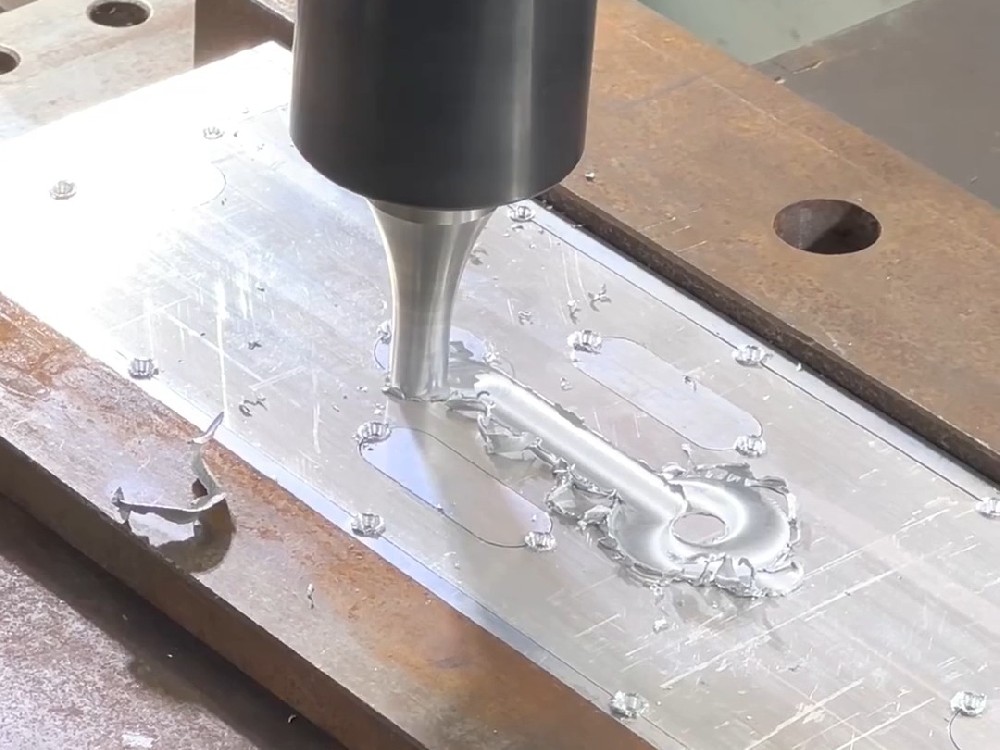
在现代工业制造领域,热管理系统的效率直接影响设备性能和寿命。摩擦焊散热器凭借其独特的技术优势,正成为众多企业客户提升产品竞争力的关键组件。本文将深入探讨摩擦焊散热器的核心价值及其工业应用优势。 摩擦焊技…
散热器是电子设备中用于管理热量的关键组件,其核心作用是将芯片(如cpu、gpu等)产生的热量快速传导并散发到周围环境中,防止设备因过热而损坏或性能下降。以下是针对您提供的内容的系统化梳理与扩展: 1.散热器的本…
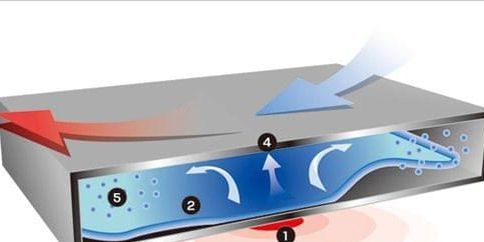
相变散热的原理与优势 相变材料散热技术代表了当今热管理领域的前沿突破。这项创新技术利用物质在固液相变过程中吸收或释放潜热的特性,实现高效的温度调节。当电子设备温度升高至相变点时,材料吸收大量热量完成相变…